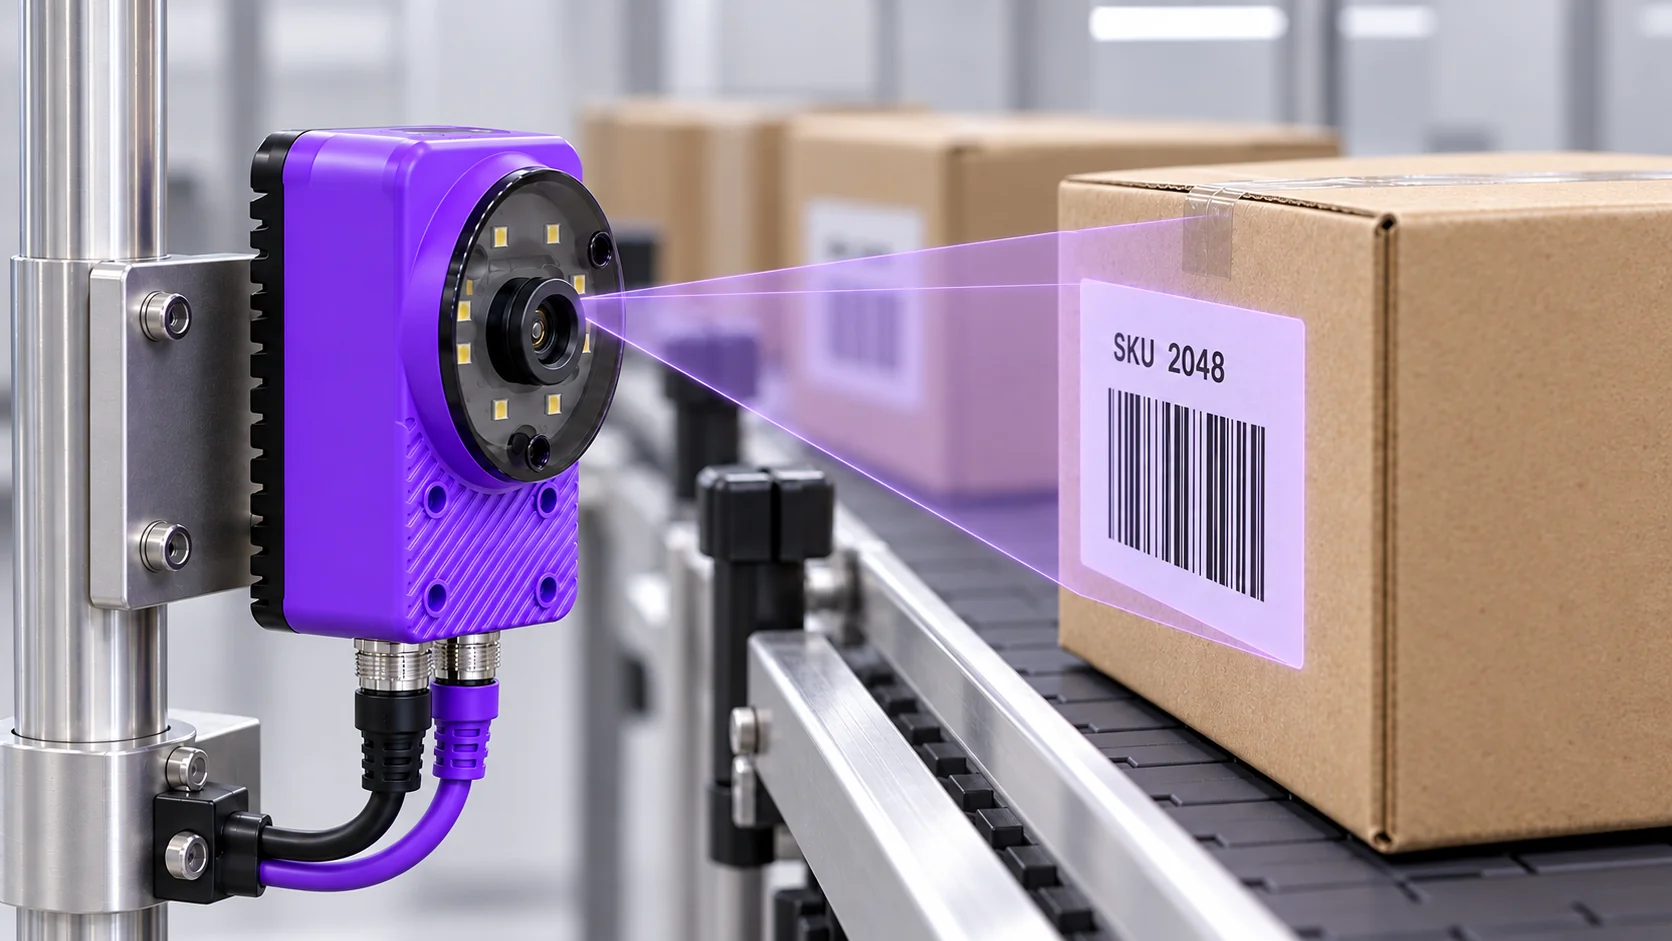
十个工具。一台相机。
正确的零件。
在正确的地方。
找到零件的位置和方向,以便下游检查区域遵循您需要检查的特征。
计算可见零件或特征,并将结果与您配置的目标范围进行比较。
测量间隙、直径或距离,然后将它们与您的极限进行比较。校准图像的物理单位。
将某个区域与颜色参考和允许的公差进行比较,以检查变异和一致性。
对您定义的类的示例进行训练,然后对零件或图像区域进行分类以进行检查。
使用图像来识别部件何时处于正确位置,无需外部触发传感器。
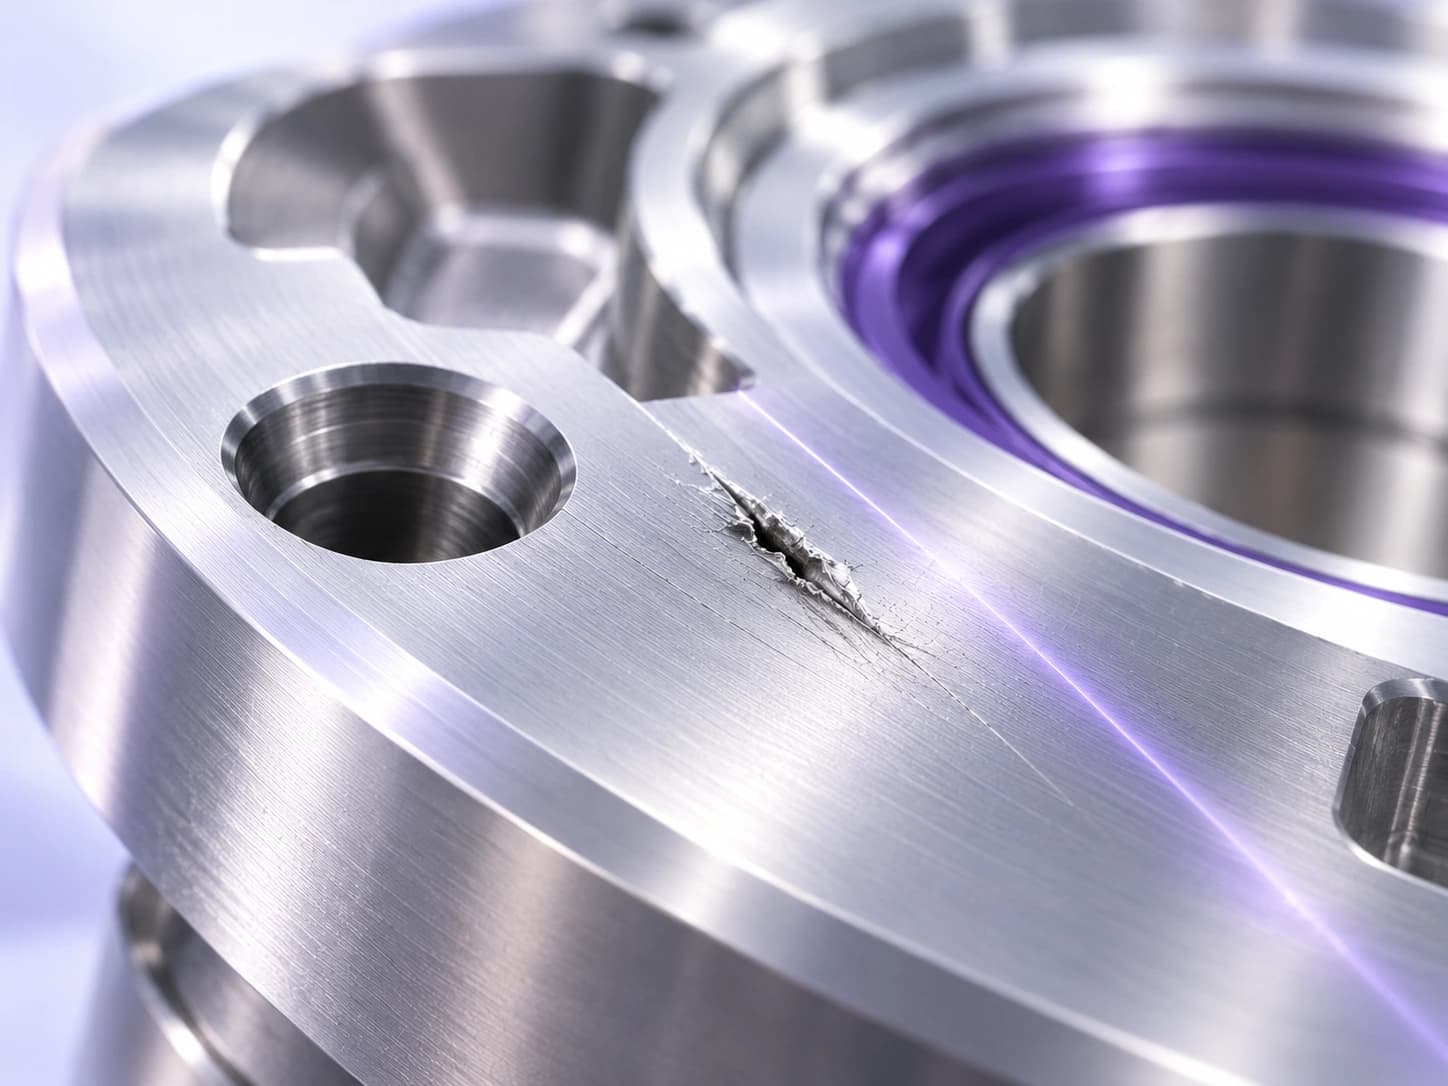
找出
关键缺陷。
识别属于缺陷的像素。检查位置和面积重要的划痕、涂层覆盖率和焊接质量。
从好的样本中学习,然后标记与该模式的偏差——即使缺陷示例很少。
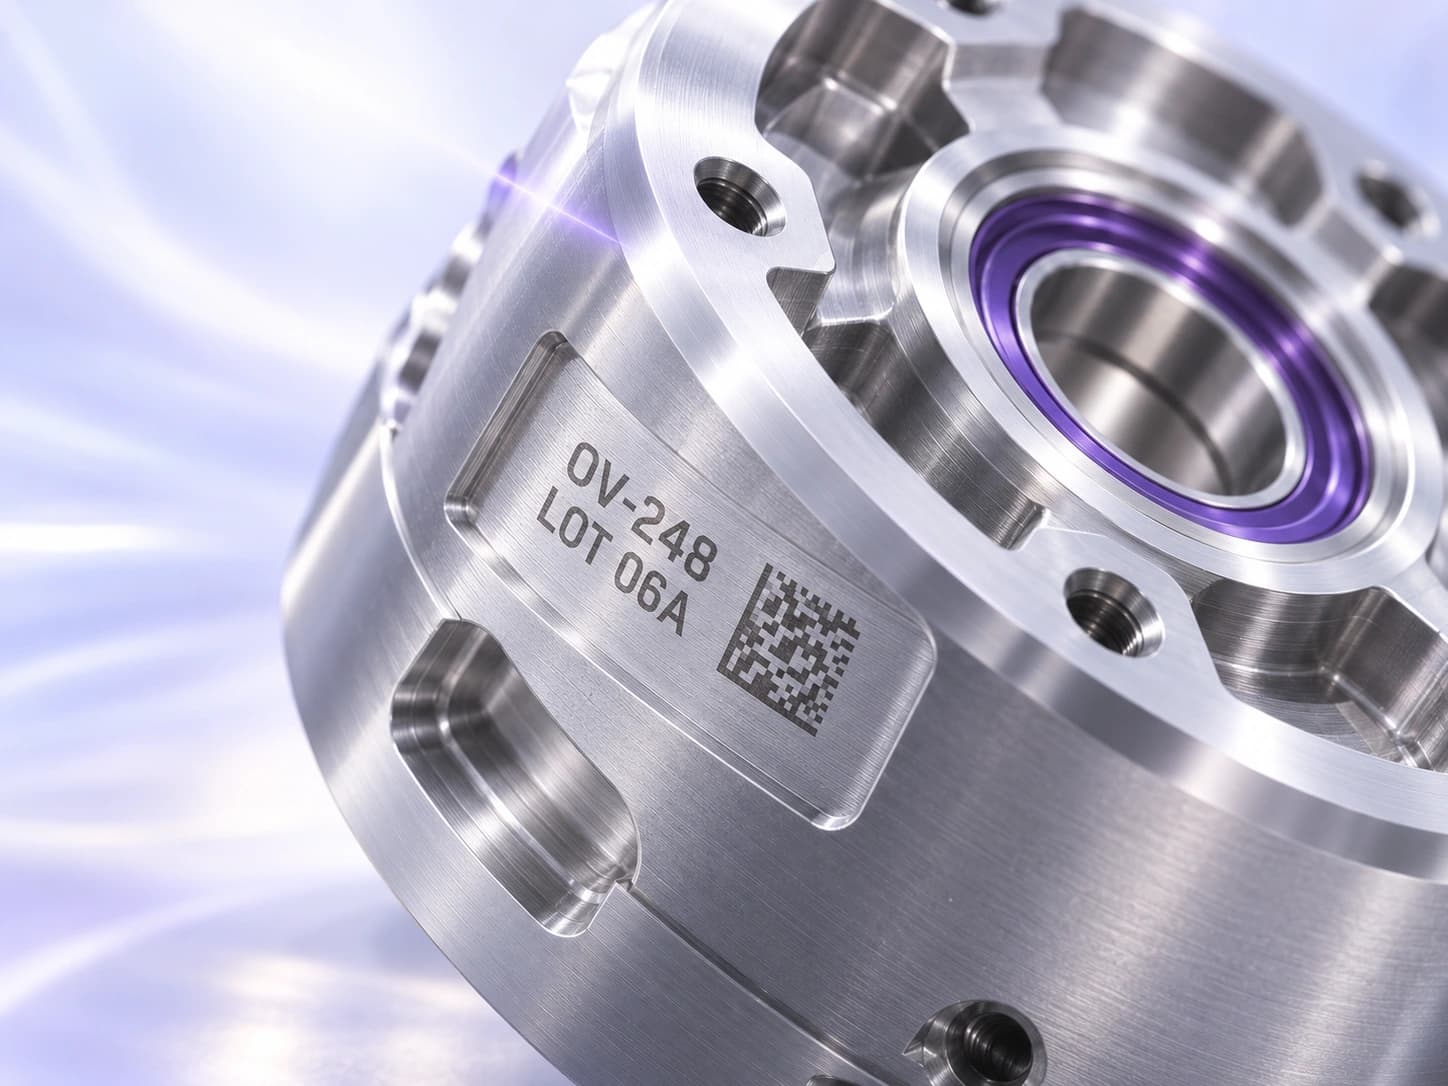
阅读它。
然后验证一下。
每个 OCR 区域读取一行并将其与预期的字符串或模式进行比较。使用不同的区域来表示不同的批次、日期或产品代码行。
解码一维或二维条形码,然后根据检查期望的值检查其内容。
在错误的产品上捕获正确的代码
条形码阅读器可以成功解码上一批留下的标签。 Spark 的解码值为检查人员提供了检查该标签是否符合当前产品要求所需的信息。结果可以区分相机无法读取的代码和已读取但包含错误标识符的代码。
定义预期值以及在转换时如何维持它。一旦内容规则成为检查的一部分,操作员就不需要手动将每个解码的字符串与参考进行比较。他们可以使用捕获的标签和读取器找到的值来响应异常。
阅读您的线路上使用的格式
Spark的条码工具支持一维和二维读取,格式包括Code 128、DataMatrix和QR。测试生产线上使用的实际格式、打印尺寸和材料。哑光纸盒上的大标签与反射表面上的小代码呈现出不同的成像问题。
留下足够的图像细节以使条形或模块保持清晰。检查焦点、眩光、运动模糊以及符号周围的清晰区域。如果代码位于弯曲包装的边缘附近,则更改显示方式可能比软件调整更能提高阅读效果。
将代码和文本检查纳入一次检查
可读的条形码并不能证明标签上的所有其他细节都是正确的。打印的批号可能需要 OCR。包裹可能需要单独进行计数检查。确定哪些可见细节很重要,并将相关工具包含在检查方案中。
例如,包装站可能会读取产品标识符并检查附近的打印日期。将这些检查纳入一个配方中,可以使工作站对标签要求有一个综合的了解。显示哪个检查失败,以便操作员可以区分错误的标识符和打印日期的问题。
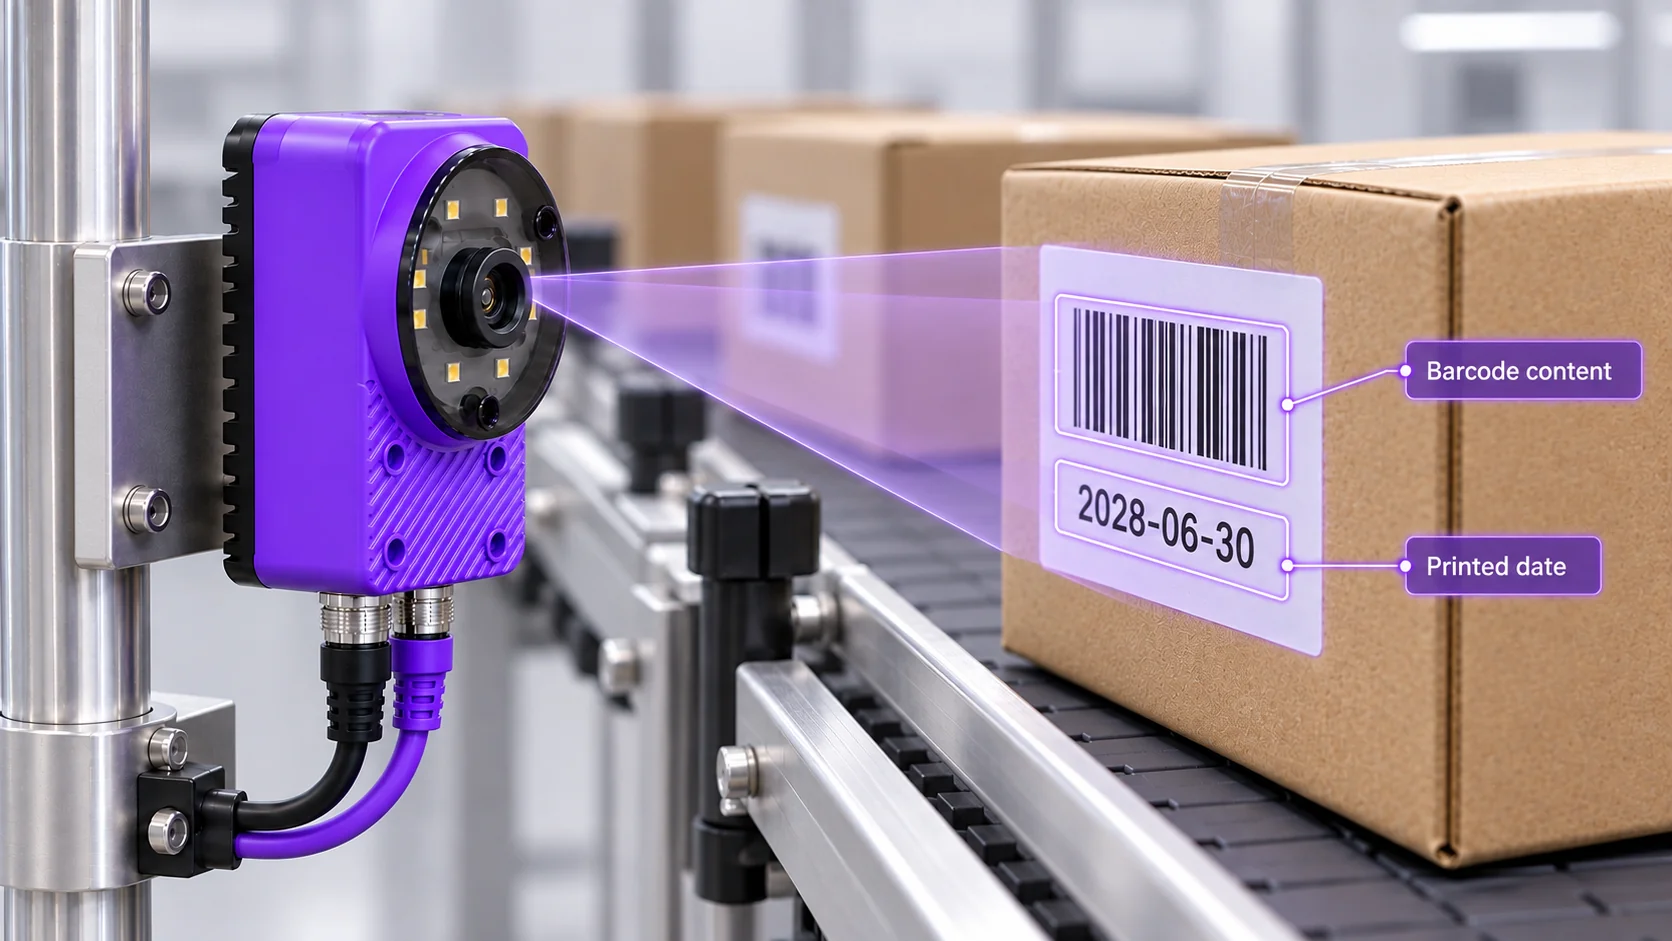
在转换时保持预期的标识符最新
仅根据正确标签进行的评估会告诉您相机是否可以读取这些标签。添加以前 SKU 的标签、不正确的标识符、损坏的代码和无代码示例,以检查站点的响应。包括正常运行期间预期的位置和打印变化。
在转换时,预期的内容需要遵循现在正在生产的产品。清晰的设置和操作结果有助于防止昨天的正确标识符被今天的批次接受。决定工作站如何处理缺失的预期值或错误的配方,以便在生产发生变化时内容检查仍然有用。
常见问题
- 条码读取和检查有什么区别?
- 读取将符号解码为值。检查将该值与期望进行比较,例如当前运行的产品的标识符。代码可以可读,但内容检查仍然失败。
- Spark 是否提供 ISO 条码质量分级?
- 成功的解码并不是经过认证的条形码质量等级。正式分级使用适当的验证器来评估定义的符号质量标准。如果您的客户需要等级,请在选择设备时指定适用的验证者要求。
- Spark 可以同时检查条形码和打印文本吗?
- 条形码和 OCR 工具分别处理编码值和人类可读文本。可以在同一检查工作流程中考虑它们。定义每个的验收规则并验证代表性样品的完整配方。
- 我们应该提供哪些样本来进行条形码评估?
- 包括实际的符号格式、良好的标签、不正确的值、无代码示例以及您期望遇到的最弱的打印。分享代码尺寸、观看距离、生产线速度以及产品之间的预期值如何变化。
使用 Spark 检查您的标签
共享代表性代码并解释它们的值必须匹配的内容。我们可以审查可读性、所需的内容检查和转换工作流程。
讨论您的检查